

Tóm tắt
Hệ thống truyền chất lỏng công nghiệp dựa vào các thành phần kết nối cấu trúc liền mạch để duy trì dòng chảy trung bình được kiểm soát, ngăn chặn áp suất và tính toàn vẹn của đường ống dài hạn trong suốt chu kỳ sản xuất liên tục.Phụ kiện đường ốngđóng vai trò là phần cứng cầu nối quan trọng liên kết các đoạn ống thẳng, thay đổi hướng dòng chảy, phân chia hoặc kết hợp các kênh chất lỏng và điều chỉnh các thông số kỹ thuật kích thước đường ống khác nhau trong các mạch chất lỏng thủy lực, cơ khí và công nghiệp. Bài viết toàn diện này đề cập đến logic lựa chọn nguyên liệu thô, quy trình sản xuất gia công CNC chính xác, kịch bản triển khai đa ngành, phân loại thành phần được tiêu chuẩn hóa, khung xác minh kiểm soát chất lượng, phân tích hiệu suất so sánh của các quy trình chế tạo khác nhau, quy trình bảo trì hệ thống và các câu hỏi thường gặp về kỹ thuật được giải quyết dành cho kỹ sư thiết kế cơ khí và kỹ thuật viên bảo trì đường ống của cơ sở. Mỗi phần đều cung cấp hướng dẫn kỹ thuật hữu ích để loại bỏ rủi ro rò rỉ đường ống, giảm tổn thất do nhiễu loạn dòng chảy và kéo dài chu trình dịch vụ đầy đủ của các hệ thống phân phối chất lỏng tích hợp mà không cần giải thích chung ở cấp độ bề mặt về chức năng phần cứng đầu nối.
Mục lục - Nhấp vào từng mục để chuyển đến phần nội dung phù hợp
- Giá trị chức năng cốt lõi của phần cứng kết nối trong mạng đường ống công nghiệp
- Tiêu chuẩn lựa chọn vật liệu cho các linh kiện kết nối công nghiệp có độ bền cao
- Quy trình sản xuất gia công CNC chính xác cho phần cứng kết nối tùy chỉnh
- Phạm vi ứng dụng công nghiệp đầy đủ trên các lĩnh vực sản xuất cơ khí
- Bảng phân loại thành phần tiêu chuẩn và phân chia chức năng
- Khung tuân thủ kiểm tra và chứng nhận chất lượng cho phần cứng gia công
- Quy tắc bảo trì đường ống dài hạn cho phần cứng kết nối
- Đã giải quyết các câu hỏi kỹ thuật kỹ thuật thường gặp
Giá trị chức năng cốt lõi của phần cứng kết nối trong mạng đường ống công nghiệp
Đường ống dẫn chất lỏng công nghiệp mang môi trường chất lỏng, khí nén, dầu thủy lực và các chất xử lý hóa học trong phạm vi áp suất thay đổi, dao động nhiệt độ và điều kiện dòng chảy tuần hoàn liên tục. Chỉ riêng các đoạn ống thẳng không thể tạo thành các mạch truyền chức năng hoàn chỉnh, vì bố trí sản xuất yêu cầu các đoạn uốn cong định hướng, các điểm nối phân phối nhánh, bộ chuyển đổi đường kính và các điểm kết thúc bịt kín để phù hợp với nhu cầu thiết kế bố trí thiết bị và quy trình. Nếu không có phần cứng kết nối chính xác được tiêu chuẩn hóa, việc xây dựng đường ống sẽ trở nên rời rạc, dễ xảy ra các khoảng trống về cấu trúc và rò rỉ chất lỏng dai dẳng làm gián đoạn sự ổn định trong sản xuất của nhà máy.
Mọi điểm kết nối trong mạng lưới đường ống đều tiềm ẩn các điểm yếu về cấu trúc nếu dung sai sản xuất linh kiện không đáp ứng được các tiêu chuẩn về độ chính xác công nghiệp. Độ lệch kích thước nhỏ trên bề mặt ren, mặt bích giao phối hoặc lỗ khoan của kênh dòng chảy bên trong tạo ra sự tiếp xúc bịt kín không đồng đều, dần dần phát triển sự rò rỉ vi mô qua hàng nghìn chu kỳ dao động áp suất. Các bộ phận kết nối được gia công chính xác loại bỏ các khiếm khuyết về cấu trúc này thông qua các quy trình tiện và phay CNC được kiểm soát chặt chẽ nhằm khóa các dải dung sai kích thước trong phạm vi cấp micron.
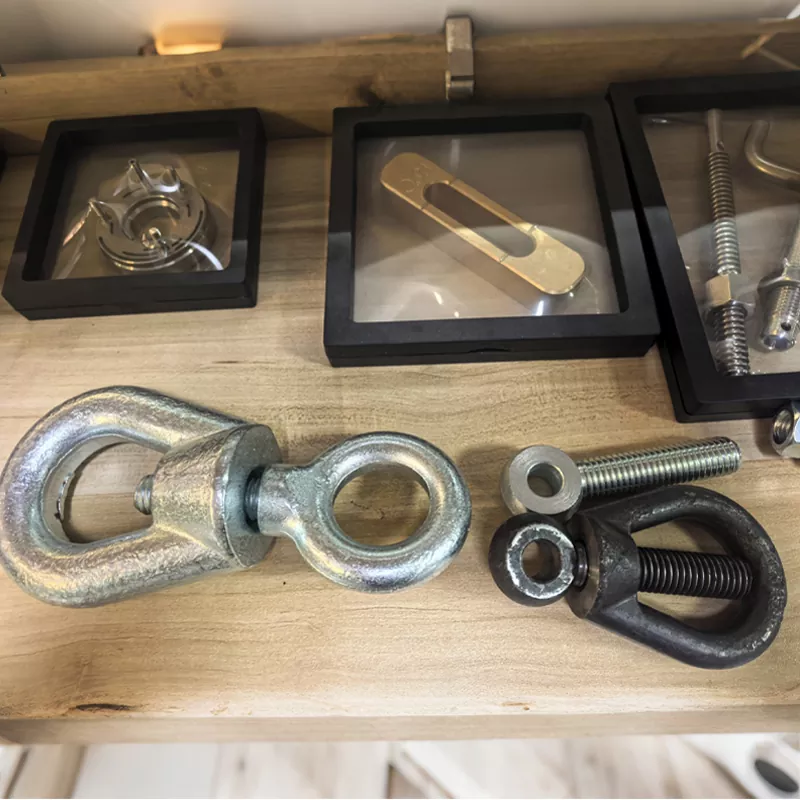
Chức năng điều chỉnh hướng dòng chảy
Phần cứng kết nối khuỷu và uốn cong định hướng lại đường truyền chất lỏng để điều hướng khung máy, vỏ thiết bị và các rào chắn kết cấu nhà máy mà không cần cắt và làm lại các đường ống thẳng chính. Quá trình chuyển đổi lỗ khoan bên trong trơn tru giúp loại bỏ các cạnh sắc bên trong tạo ra nhiễu loạn dòng chảy, tổn thất áp suất trung bình và xói mòn cục bộ các thành bên trong của đường ống trong quá trình vận hành liên tục trong thời gian dài.
Cấu trúc phân phối dòng đa nhánh
Các thành phần kết nối hình chữ T và hình chữ thập chia các dòng chất lỏng đơn lẻ thành nhiều kênh phân phối độc lập để cung cấp đồng thời cho các đơn vị thiết bị sản xuất song song. Tính đối xứng kênh bên trong đồng nhất duy trì lưu lượng cân bằng trên tất cả các cổng đầu ra, ngăn chặn sự phân bổ nguồn cung cấp trung bình không đồng đều gây ra hiệu suất vận hành thiết bị không nhất quán trên các dây chuyền sản xuất nhiều trạm.
Chuyển đổi đường kính và chấm dứt kín
Phần cứng kết nối bộ giảm tốc và phích cắm kết nối các đường ống có đường kính danh nghĩa không khớp, trong khi các biến thể nắp và mặt bích mù cung cấp các điểm cuối đầu cuối được bịt kín hoàn toàn để kiểm tra đường ống, tắt bảo trì và cách ly mạch không sử dụng. Các bề mặt chuyển tiếp được gia công chính xác tránh những thay đổi kích thước lỗ khoan đột ngột gây ra hiện tượng xâm thực chất lỏng và tăng tốc độ mài mòn vật liệu trong các cụm đường ống.
- Các bề mặt tiếp xúc giữa ren và mặt bích được gia công duy trì lực nén đồng đều của các miếng đệm kín bằng chất đàn hồi để ngăn chặn sự xâm nhập của chất lỏng dưới sự dao động áp suất làm việc động
- Hình học kênh bên trong trơn tru tích hợp giúp giảm thiểu lực cản dòng chảy hỗn loạn, giảm mức tiêu thụ năng lượng tổng thể của hệ thống cần thiết để lưu thông phương tiện công nghiệp dạng lỏng hoặc khí
- Kiến trúc thành phần mô-đun có thể hoán đổi cho nhau giúp đơn giản hóa việc sửa đổi bố cục đường ống trong các dự án cải tạo dây chuyền sản xuất và nâng cấp thiết bị
- Khoảng trống nguyên liệu thô được gia cố về mặt cấu trúc chống lại hiện tượng mỏi do rung cơ học thường gặp trong các cơ sở công nghiệp hoạt động liên tục 24 giờ
Các nhóm kỹ thuật cơ sở thường đánh giá thấp tổn thất vận hành tích lũy do phần cứng kết nối có độ chính xác thấp tạo ra. Rò rỉ vi mô liên tục tại hàng chục điểm nối đường ống trên toàn bộ khu nhà máy làm giảm dần độ ổn định áp suất vận hành của hệ thống, buộc thiết bị bơm và máy nén phải chạy ở mức tải cao để bù đắp tổn thất trung bình. Việc sản xuất chính xác đồng nhất tất cả các mối nối kết nối sẽ loại bỏ gánh nặng vận hành tiềm ẩn này, ổn định nhu cầu năng lượng của hệ thống cơ bản và loại bỏ thời gian dừng bảo trì ngoài dự kiến do đổ chất lỏng và ăn mòn thành phần tại các điểm nối bị lỗi.
Phụ kiện đường ốngđược thiết kế thông qua gia công chính xác CNC đầy đủ mang lại sự đồng nhất về kích thước trên mọi bề mặt tiếp xúc, giải quyết các vấn đề mất ổn định cấu trúc cốt lõi do phần cứng kết nối thay thế được đúc hoặc đóng dấu có dung sai thấp được sử dụng rộng rãi trong các ứng dụng đường ống hạng nhẹ phi công nghiệp.
Tiêu chuẩn lựa chọn vật liệu cho các linh kiện kết nối công nghiệp có độ bền cao
Lựa chọn nguyên liệu thô tạo thành lớp nền tảng xác định hiệu suất dịch vụ lâu dài của tất cả phần cứng kết nối đường ống, vì các thành phần phương tiện công nghiệp khác nhau, dải nhiệt độ vận hành và phạm vi tải áp suất đặt ra các yêu cầu về ăn mòn hóa học và ứng suất cơ học riêng biệt đối với các phôi thành phần. Các hợp kim kim loại không được phân loại thông thường không thể chịu được môi trường vận hành khắc nghiệt của nhà máy, dẫn đến quá trình oxy hóa bề mặt sớm, biến dạng ren và nứt cấu trúc bên trong dưới tải trọng tuần hoàn kéo dài.
Đánh giá lựa chọn vật liệu tuân theo ba khía cạnh đánh giá cốt lõi: độ bền kéo và độ nén cơ học để chống lại rủi ro nổ áp suất đường ống, độ trơ hóa học đối với môi trường chất lỏng vận chuyển để ngăn ngừa ăn mòn bề mặt và ô nhiễm môi trường, và độ ổn định nhiệt độ để tránh làm mềm vật liệu hoặc gãy giòn trong điều kiện vận hành khắc nghiệt của xưởng.
- Vật liệu phôi thép cacbon: Độ bền kéo cao dùng cho mạch truyền tải khí nén thủy lực và áp suất cao chịu tải nặng; lớp phủ chống gỉ bề mặt được áp dụng sau gia công để chống lại quá trình oxy hóa khí quyển trong môi trường xưởng trong nhà tiêu chuẩn
- Các loại hợp kim thép không gỉ: Khả năng chống chịu vượt trội trước các môi trường công nghiệp có tính axit, kiềm và nước, lý tưởng cho chế biến thực phẩm, sản xuất hóa chất và bố trí đường ống dẫn chất lỏng hàng hải với độ ẩm xung quanh tăng cao
- Phôi hợp kim nhôm: Trọng lượng tổng thể của các bộ phận thấp để giảm tải trọng kết cấu lên giá đỡ khung máy, phù hợp với hệ thống phân phối khí nén hạng nhẹ trong thiết bị lắp ráp tự động hóa chính xác
- Công thức hợp kim đồng thau: Độ mịn gia công ren tuyệt vời và khả năng chống ăn mòn tự nhiên chống lại nước và môi trường dầu có độ nhớt thấp, được triển khai rộng rãi cho các mối nối mạch điều khiển chất lỏng chính xác có đường kính nhỏ
Mỗi biến thể nguyên liệu thô đều trải qua các quy trình xử lý phôi trước khi gia công được tiêu chuẩn hóa để loại bỏ các khuyết tật bên trong vật liệu như lỗ đúc, độ không đồng đều của hạt kim loại và các lớp oxit bề mặt có thể làm giảm hiệu suất bịt kín thành phần thành phẩm. Thiết bị tiện và phay CNC xử lý phôi thanh đặc đồng nhất hoàn toàn thay vì phôi đúc xốp, đảm bảo độ bền cơ học nhất quán trên mọi đơn vị phần cứng kết nối hoàn thiện.
Quá trình hoàn thiện bề mặt sau gia công tiếp tục mở rộng chu kỳ sử dụng thành phần. Xử lý bề mặt mạ điện, thụ động và phun cát tạo ra các rào cản bảo vệ bên ngoài ngăn chặn sự tiếp xúc trực tiếp giữa vật liệu kim loại cơ bản và các hạt ăn mòn trong không khí hoặc môi trường chất lỏng vận chuyển. Thông số kỹ thuật hoàn thiện bề mặt được tùy chỉnh để phù hợp với các thông số môi trường chính xác của nhà máy được thu thập trong giai đoạn tư vấn thiết kế kỹ thuật đường ống ban đầu.
Quy trình sản xuất gia công CNC chính xác cho phần cứng kết nối tùy chỉnh
Phần cứng kết nối chung được sản xuất hàng loạt dựa trên các quy trình tạo hình đúc và dập tạo ra các dải dung sai chiều rộng và bề mặt kênh dòng chảy bên trong gồ ghề không phù hợp với các hệ thống sản xuất công nghiệp có độ chính xác cao. Phần cứng kết nối được gia công tùy chỉnh áp dụng quy trình xử lý tiện CNC và phay đa trục đầy đủ để khóa tất cả các dung sai kích thước giao phối quan trọng trong phạm vi chính xác ở mức micron, đáp ứng các yêu cầu đặc điểm kỹ thuật bản vẽ kỹ thuật cơ khí nghiêm ngặt cho các dự án bố trí đường ống phức tạp.
Trình tự sản xuất hoàn chỉnh bắt đầu bằng việc nhập dữ liệu bản vẽ kỹ thuật số, trong đó các tệp sơ đồ CAD xác định mọi bước ren, đường kính lỗ khoan bên trong, độ dày mặt bích và tham số đường cong chuyển tiếp cho từng biến thể thành phần riêng lẻ. Hệ thống điều khiển máy công cụ CNC diễn giải dữ liệu chiều kỹ thuật số để thực hiện các chu trình cắt hoàn toàn tự động mà không cần can thiệp điều chỉnh thủ công gây ra lỗi của con người vào hình dạng chi tiết hoàn thiện.
Giai đoạn chuẩn bị nguyên liệu thanh thô
Thanh kim loại nguyên khối trải qua quá trình cắt chiều dài để phù hợp với yêu cầu về kích thước phôi thành phần, sau đó là mài giũa bề mặt và kiểm tra khuyết tật để loại bỏ các đoạn vật liệu bị nứt, oxy hóa hoặc không đồng đều có thể ảnh hưởng đến tính toàn vẹn của cấu trúc phần cứng thành phẩm trong chu trình gia công. Kích thước phôi đồng nhất giúp ổn định tải dụng cụ cắt trong các hoạt động xử lý CNC tự động.
Gia công lõi tiện CNC đa trục
Thiết bị máy tiện CNC nằm ngang hoàn thiện việc tạo hình đường kính ngoài, khoan lỗ trong và cắt ren chính xác trong các chu trình tự động liên tục. Lập trình đường chạy dao duy trì tốc độ tiến dao cắt và tốc độ quay trục chính nhất quán để loại bỏ sự thay đổi độ nhám bề mặt trên tất cả các bề mặt ren tiếp xúc và mặt phẳng bịt kín quan trọng để lắp ráp mối nối đường ống không bị rò rỉ.
Hậu xử lý và xác nhận chất lượng
Các bộ phận được gia công tiến hành thông qua các trạm kiểm tra kích thước chính xác, hoàn thiện bề mặt và mài giũa tự động. Thiết bị đo tọa độ xác minh tất cả các dung sai kích thước tới hạn so với tiêu chuẩn bản vẽ kỹ thuật ban đầu trước khi áp dụng lớp phủ chống ăn mòn bề mặt và quy trình đóng gói lô cuối cùng.
Xử lý bổ sung phay đa trục giải quyết các đặc điểm cấu trúc không tròn phức tạp như mảng lỗ bu lông gắn mặt bích, mối nối kênh nhánh không đối xứng và hình học khe định vị tùy chỉnh cần thiết để tích hợp đường ống thiết bị công nghiệp chuyên dụng. Quy trình làm việc kết hợp của máy tiện và máy phay loại bỏ các bước kẹp lại thành phần thứ cấp gây ra hiện tượng lệch căn chỉnh kích thước giữa các trạm xử lý riêng biệt, thắt chặt hơn nữa tính nhất quán về dung sai tổng thể của chi tiết hoàn thiện.
Khả năng mở rộng sản xuất hàng loạt giúp cân bằng các đơn đặt hàng đơn lẻ tùy chỉnh khối lượng nhỏ và hoạt động sản xuất hàng loạt linh kiện được tiêu chuẩn hóa khối lượng lớn, với khả năng lập trình lại đường dẫn công cụ nhanh chóng của thiết bị CNC giảm thiểu thời gian ngừng hoạt động khi chuyển đổi dây chuyền sản xuất giữa các lô thông số kỹ thuật phần cứng riêng biệt. Kiến trúc sản xuất linh hoạt này hỗ trợ các nhu cầu dự án kỹ thuật đường ống đa dạng trên tất cả các ngành sản xuất công nghiệp.
Phụ kiện đường ốngđược sản xuất thông qua quy trình gia công CNC tự động từ đầu đến cuối giúp loại bỏ các hạn chế về sự không nhất quán về kích thước của kỹ thuật sản xuất đúc truyền thống, mang lại hiệu suất chính xác có thể lặp lại cho các dự án xây dựng mạng lưới đường ống nhà máy quy mô lớn.
Phạm vi ứng dụng công nghiệp đầy đủ trên các lĩnh vực sản xuất cơ khí
Gần như mọi cơ sở sản xuất sử dụng mạch đường ống truyền chất lỏng đều yêu cầu phần cứng kết nối chính xác phù hợp phù hợp với áp suất vận hành, thành phần trung bình và tiêu chuẩn sạch của từng ngành cụ thể. Các ngành sản xuất khác nhau áp đặt các tiêu chuẩn hiệu suất riêng cho các bộ phận nối đường ống mà phần cứng phổ thông chung không thể đáp ứng đầy đủ, yêu cầu các loại nguyên liệu thô tùy chỉnh, dung sai kích thước và xử lý hoàn thiện bề mặt cho từng lĩnh vực ứng dụng.
Sản xuất máy móc ô tô
Mạch cố định kẹp thủy lực, đường dẫn chất lỏng của băng thử nghiệm linh kiện xe và mạng lưới phân phối khí nén của trạm lắp ráp tự động triển khai phần cứng kết nối bằng hợp kim cường độ cao được chứng nhận theo tiêu chuẩn tuân thủ IATF 16949. Dung sai ren chính xác ngăn ngừa rò rỉ dầu thủy lực trong chu kỳ kẹp linh kiện áp suất cao, trong khi công thức phôi chống rung chống nứt do mỏi do rung chuyển động liên tục của thiết bị robot.
Thiết bị thủy lực công nghiệp tổng hợp
Máy ép phun, máy ép thủy lực dập kim loại và cụm xi lanh nâng vật liệu dựa vào phần cứng kết nối thành dày để chứa dầu thủy lực có độ nhớt cao dưới tải áp suất vận hành cao nhất được duy trì. Các kênh dòng chảy bên trong trơn tru làm giảm sự sụt giảm áp suất chất lỏng trên các đường ống phân phối thủy lực của máy ở khoảng cách xa, ổn định tốc độ phản ứng chuyển động của bộ truyền động và tính nhất quán của lực đầu ra.
Dây chuyền chế biến thực phẩm và dược phẩm
Phần cứng kết nối được gia công bằng thép không gỉ với bề mặt lỗ khoan bên trong được đánh bóng như gương đáp ứng các yêu cầu tuân thủ vệ sinh đối với đường ống truyền dẫn môi trường dược phẩm và chất lỏng ăn được. Hình dạng kênh bên trong mịn, không xốp giúp loại bỏ các vùng tích tụ cặn trung bình hỗ trợ sự phát triển của vi sinh vật, đơn giản hóa chu trình làm sạch CIP đường ống thông thường mà không cần tháo rời các cụm phần cứng mối nối.
Các ngành triển khai quan trọng bổ sung bao gồm mạch điều khiển thủy lực của máy làm vườn, đường ống phân phối khí nén phanh xe tải và xe moóc, hệ thống tuần hoàn chất lỏng cắt chế tạo kim loại, thiết bị khí nén tự động đóng gói và cơ sở hạ tầng truyền tải chất lỏng công nghiệp hàng hải. Mỗi chiều dọc điều chỉnh các thông số kỹ thuật phần cứng kết nối theo xếp hạng áp suất vận hành tối đa, cửa sổ vận hành ở nhiệt độ môi trường xung quanh và khả năng tương thích hóa học với phương tiện xử lý được vận chuyển.
Hệ thống lắp đặt ống góp chất lỏng chính của nhà máy trung tâm triển khai các bộ phận kết nối tường nặng có đường kính lớn để phân phối nguồn cung cấp chất lỏng chính trên toàn bộ khu vực xưởng sản xuất, trong khi các biến thể nhỏ gọn, chính xác được gắn trực tiếp vào các tủ điều khiển máy tự động độc lập riêng lẻ để thực hiện các nhiệm vụ phân phối và điều chỉnh mạch chất lỏng cục bộ. Kích thước thành phần theo từng cấp phù hợp với tiêu chuẩn đường kính danh nghĩa của đường ống giúp loại bỏ yêu cầu đối với phần cứng bộ điều hợp chuyển tiếp tùy chỉnh trong quá trình cải tạo và mở rộng bố trí đường ống của cơ sở.
Khả năng thay thế linh kiện gia công CNC được tiêu chuẩn hóa giúp đơn giản hóa việc quản lý hàng tồn kho phụ tùng cho các doanh nghiệp sản xuất nhiều xưởng, với các thông số kỹ thuật thống nhất trên các biến thể phần cứng có đường kính danh nghĩa phù hợp giúp giảm tổng số lượng tồn kho phụ tùng duy nhất được duy trì trong hệ thống lưu trữ kho cơ sở.
Bảng phân loại thành phần tiêu chuẩn và phân chia chức năng
Tất cả phần cứng kết nối công nghiệp có thể được phân loại theo mục đích chức năng cốt lõi, hình học cấu trúc và kịch bản ứng dụng bố trí đường ống, tạo ra các khung phân loại được tiêu chuẩn hóa giúp đơn giản hóa việc lựa chọn thành phần kỹ thuật cơ khí trong các giai đoạn phác thảo thiết kế đường ống. Bảng sau đây sắp xếp các nhóm phần cứng chính cùng với các thuộc tính chức năng cốt lõi và các kịch bản triển khai công nghiệp điển hình để hợp lý hóa quy trình làm việc phù hợp với đặc điểm kỹ thuật cho các kỹ sư thiết kế.
| Danh mục phần cứng | Đặc điểm chức năng cốt lõi | Các kịch bản triển khai công nghiệp cơ bản |
|---|---|---|
| Đơn vị kết nối khuỷu tay và uốn cong | Điều chỉnh hướng đường truyền dòng chất lỏng ở độ lệch góc cố định | Định tuyến khung máy, bố trí đường ống xuyên tường, bố trí mạch chất lỏng bên trong vỏ thiết bị |
| Các thành phần phân nhánh Tee & Cross Branch | Chia dòng chất lỏng đến thành hai hoặc bốn kênh phân phối đầu ra độc lập | Thiết bị cung cấp chất lỏng song song đa trạm, mạng lưới phân xưởng khí nén phân tán |
| Bộ điều hợp giảm tốc & chuyển tiếp | Kết nối các đoạn đường ống có thông số kỹ thuật định cỡ đường kính trong danh nghĩa không khớp | Nhánh đa dạng chính giảm dần, kết nối đường ống chính lớn với các mạch điều khiển thiết bị chính xác nhỏ |
| Phần cứng kết nối mặt bích kín | Lắp ráp mối nối đường ống kín hoàn toàn có đường kính lớn với cấu trúc đệm kín nén | Xây dựng đường ống chính thủy lực áp suất cao hạng nặng, xử lý hóa chất đường truyền chất lỏng đường dài |
| Linh kiện đầu cuối phích cắm và nắp | Tạo các điểm cuối thiết bị đầu cuối được niêm phong hoàn toàn để kiểm tra đường ống, cách ly bảo trì và chặn mạch không sử dụng | Kiểm tra áp suất đường ống tạm thời, cách ly mạch thiết bị dự phòng, cổng đường ống dự trữ mở rộng cơ sở |
| Liên minh khớp lắp ráp nhanh | Kết nối kín có thể tháo rời không cần dụng cụ dành cho các đoạn đường ống cần bảo trì tháo gỡ thường xuyên | Thiết bị tự động hóa ghi nhãn và chiết rót chính xác, kiểm tra định kỳ các điểm nối đường ống lấy mẫu chất lỏng |
Trong mỗi phân họ phân loại phần cứng chính, các biến thể chiều thứ cấp bao gồm tất cả các thông số kỹ thuật định cỡ đường kính danh nghĩa tiêu chuẩn của ngành, từ các mạch tự động hóa chính xác có đường kính vi mô thu nhỏ cho đến các kích thước đường ống đa dạng chính công nghiệp lớn. Các định dạng kết nối luồng bao gồm các tiêu chuẩn luồng NPT, PT, BSP và hệ mét để phù hợp với các quy ước đặc điểm kỹ thuật xây dựng đường ống nhà máy toàn cầu trong khu vực trên khắp các thị trường cơ sở sản xuất Bắc Mỹ, Châu Âu và Châu Á.
Các biến thể cấu trúc được sửa đổi tùy chỉnh có thể được thiết kế để đáp ứng các ràng buộc về bố cục độc đáo bao gồm các mối nối nhánh bù, kênh uốn cong tổng hợp nhiều góc và mặt bích đế lắp tích hợp để lắp đặt cố định khung máy trực tiếp mà không cần phần cứng phụ trợ khung riêng. Tính linh hoạt gia công CNC hoàn toàn cho phép sản xuất các dạng hình học cấu trúc tùy chỉnh phi tiêu chuẩn này mà không cần kéo dài thời gian sản xuất quá mức so với quy trình sản xuất khuôn đúc cứng.
Khung tuân thủ kiểm tra và chứng nhận chất lượng cho phần cứng gia công
Độ lệch kích thước không được kiểm soát, tạp chất nguyên liệu thô và quá trình hoàn thiện bề mặt không hoàn thiện tạo ra các lỗi vận hành đường ống dai dẳng làm gián đoạn lịch trình sản xuất liên tục của nhà máy. Quy trình xác minh chất lượng nhiều giai đoạn nghiêm ngặt được áp dụng trong suốt quá trình chuẩn bị phôi, gia công CNC và các giai đoạn sản xuất sau xử lý giúp loại bỏ các lô thành phần không tuân thủ trước khi giao cho khách hàng kỹ thuật đường ống công nghiệp. Các tiêu chuẩn chứng nhận quốc tế được tiêu chuẩn hóa xác nhận việc triển khai hệ thống kiểm soát chất lượng sản xuất nhất quán trong toàn bộ chu kỳ sản xuất linh kiện.
Kiểm tra nguyên liệu thô sắp đến
Tất cả các thanh kim loại đầu vào đều trải qua quá trình kiểm tra quang phổ thành phần hóa học và xác nhận lấy mẫu độ bền kéo cơ học để xác nhận việc tuân thủ các thông số kỹ thuật của loại hợp kim đã đặt hàng. Quét bề mặt trực quan phát hiện các vết nứt vật liệu bên trong, các lỗ đúc và các lớp oxy hóa có thể ảnh hưởng đến hiệu suất cơ học của thành phần trong chu kỳ dịch vụ đường ống.
Xác nhận kích thước gia công CNC trong quá trình
Lấy mẫu bằng máy đo tọa độ xác minh bước ren quan trọng, đường kính lỗ trong, độ dày mặt bích và dung sai độ phẳng của mặt phẳng bịt kín tại các khoảng thời gian sản xuất cố định. Trích xuất thành phần ngẫu nhiên từ các dây chuyền gia công đang hoạt động xác định các tham số cắt của máy công cụ bị lệch trước khi phát sinh sự không nhất quán về kích thước của toàn bộ lô, làm giảm khối lượng thành phẩm không phù hợp.
Kiểm tra hiệu suất niêm phong và áp suất hàng loạt cuối cùng
Các đơn vị phần cứng được hoàn thiện ngẫu nhiên trải qua thử nghiệm nổ áp suất thủy tĩnh và xác nhận chu trình duy trì áp suất duy trì để xác nhận tính toàn vẹn của cấu trúc dưới tải áp suất vận hành tối đa định mức. Quy trình kiểm tra rò rỉ xác minh hiệu suất bịt kín hoàn toàn của bề mặt ren và mặt bích bằng vật liệu đệm đàn hồi công nghiệp tiêu chuẩn trong điều kiện mô phỏng dao động áp suất động.
- Chứng nhận hệ thống quản lý chất lượng ISO 9001 tiêu chuẩn hóa việc theo dõi hồ sơ kiểm tra sản xuất từ đầu đến cuối để truy xuất nguồn gốc lô thành phần hoàn chỉnh
- Chứng nhận ngành công nghiệp ô tô IATF 16949 thiết lập các giao thức kiểm soát dung sai chính xác nâng cao cho phần cứng mạch thủy lực và khí nén sản xuất ô tô
- Tuân thủ quản lý môi trường ISO 14001 quy định việc xử lý chất thải và sử dụng hóa chất hoàn thiện bề mặt trong chu kỳ sản xuất linh kiện
- Chứng nhận an toàn lao động ISO 45001 thực thi các quy trình an toàn vận hành máy công cụ và thử nghiệm thành phần được tiêu chuẩn hóa trong các cơ sở xưởng sản xuất
Tài liệu truy xuất nguồn gốc lô hoàn chỉnh đi kèm với mỗi lô hàng phần cứng được giao, ghi lại nguồn gốc lô nguyên liệu thô, dấu thời gian ca sản xuất gia công CNC, kết quả lấy mẫu kiểm tra kích thước và dữ liệu kiểm tra hiệu suất áp suất để hỗ trợ kiểm tra chất lượng sau giao hàng đầy đủ. Việc tuân thủ chứng nhận toàn diện giúp loại bỏ các yêu cầu xác minh chất lượng thành phần của bên thứ ba đối với nhóm kỹ thuật cơ sở của khách hàng trong các giai đoạn vận hành dự án đường ống.
Công ty TNHH Công nghiệp Dyfab Ninh Baduy trì sự tuân thủ đầy đủ với tất cả bốn tiêu chuẩn chứng nhận sản xuất quốc tế cốt lõi được đề cập ở trên, tích hợp thiết bị kiểm tra tự động nhiều giai đoạn vào mọi quy trình sản xuất gia công CNC để duy trì độ chính xác về kích thước nhất quán trên tất cả các lô phần cứng kết nối gia công tùy chỉnh.
Quy tắc bảo trì đường ống dài hạn cho phần cứng kết nối
Ngay cả phần cứng kết nối được gia công hoàn toàn chính xác cũng dần dần tích tụ ô nhiễm bề mặt, mòn phốt ren và phơi nhiễm ăn mòn nhỏ qua hàng nghìn chu kỳ dao động áp suất mà không có quy trình bảo trì phòng ngừa theo lịch trình. Thiết lập khoảng thời gian kiểm tra và dịch vụ được tiêu chuẩn hóa phù hợp với số giờ vận hành thiết bị của cơ sở sẽ giảm thiểu sự cố rò rỉ ở mối nối đường ống ngoài dự kiến và kéo dài tổng thời gian sử dụng dịch vụ của tất cả các bộ phận mối nối được lắp đặt trong mạng lưới truyền tải chất lỏng.
- 1. Quy trình kiểm tra bên ngoài trực quan hàng tháng: Kiểm tra tất cả các bề mặt phần cứng kết nối lộ ra xem có bị ăn mòn đổi màu, rò rỉ cặn chất lỏng bên ngoài và ren lỏng hoặc mất mô-men xoắn siết chặt của mặt bích trên tất cả các điểm nối đường ống không
- 2. Chu kỳ thay thế thành phần bịt kín tháo gỡ hàng quý: Loại bỏ các bộ phận kết nối ren và liên kết được truy cập thường xuyên để thay thế các miếng đệm đàn hồi cũ và các lớp băng niêm phong PTFE bị xuống cấp do chu kỳ nhiệt độ và tiếp xúc với hóa chất trong môi trường chất lỏng
- 3. Kiểm tra rò rỉ toàn bộ hệ thống áp suất nửa năm một lần: Áp dụng giải pháp kiểm tra bọt xà phòng cho mọi bề mặt giao tiếp của đường ống trong điều kiện tải áp suất vận hành toàn hệ thống để xác định các điểm rò rỉ vi mô không thể nhìn thấy trong trạng thái tắt cơ sở giảm áp tĩnh
- 4. Bảo trì toàn bộ bề mặt phần cứng hàng năm: Làm sạch bụi công nghiệp và cặn hóa chất tích tụ trên bề mặt bên ngoài của bộ phận bằng khăn lau dung môi trung tính, bôi lại các lớp phủ bề mặt chống ăn mòn bổ sung cho các khu vực vật liệu nền trống bằng kim loại chưa được đánh bóng tiếp xúc
Các cơ sở hoạt động trong môi trường công nghiệp có độ ẩm cao, hơi hóa chất hoặc hạt nặng trong không khí phải rút ngắn tất cả các mốc thời gian bảo trì theo lịch trình xuống 50% để chống lại tốc độ xuống cấp bề mặt linh kiện ngày càng tăng. Sự ăn mòn bề mặt không được xử lý dần dần xuyên qua các mặt phẳng giao tiếp ren và mặt bích, tạo ra các bề mặt không đều về kích thước vĩnh viễn mà không thể sửa chữa được thông qua các quy trình thay thế miếng đệm đơn giản và yêu cầu tháo rời và thay thế bộ phận phần cứng kết nối đầy đủ.
Trong quy trình bảo trì tháo gỡ đường ống, kỹ thuật viên phải ghi lại tất cả các kiểu hao mòn kích thước quan sát được và vị trí rò rỉ để thông báo các điều chỉnh thông số kỹ thuật cấp vật liệu phần cứng kết nối trong tương lai cho các phần mạch đường ống chịu ứng suất cao trong các giai đoạn lập kế hoạch thiết kế cải tạo và nâng cấp hệ thống đường ống. Việc thu thập dữ liệu nhật ký bảo trì dài hạn cho phép các nhóm kỹ thuật tối ưu hóa kích thước phần cứng và lựa chọn vật liệu cho các điều kiện vận hành môi trường nhà máy cụ thể tại địa điểm.
Đã giải quyết các câu hỏi kỹ thuật kỹ thuật thường gặp
1. Khoảng cách hiệu suất cốt lõi nào phân biệt phần cứng kết nối được gia công bằng máy CNC với các giải pháp thay thế được sản xuất hàng loạt?
Quá trình tạo hình đúc tạo ra các cấu trúc vật liệu xốp bên trong, các dải dung sai chiều rộng và các bề mặt kênh dòng chảy bên trong gồ ghề không đồng đều tạo ra sự nhiễu loạn chất lỏng tăng cao và nguy cơ rò rỉ vi mô dai dẳng tại các khớp giao phối. Các quy trình tiện và phay CNC đa trục sử dụng phôi phôi kim loại đồng nhất rắn, khóa tất cả dung sai kích thước ren và vòng đệm quan trọng trong phạm vi chính xác cấp micron đồng thời mang lại hình dạng lỗ khoan bên trong liên tục trơn tru giúp giảm thiểu lực cản dòng chất lỏng và khả năng rò rỉ khớp trong toàn bộ chu kỳ tải áp suất vận hành.
2. Làm thế nào để chọn loại hợp kim nguyên liệu thích hợp cho phương tiện truyền chất lỏng công nghiệp chuyên dụng?
Lựa chọn loại vật liệu yêu cầu tham khảo chéo ba thông số vận hành cốt lõi: áp suất vận hành đường ống duy trì tối đa, giá trị pH hóa học và thành phần dung môi của môi trường chất lỏng vận chuyển và phạm vi nhiệt độ môi trường trung bình trong xưởng sản xuất. Các loại hợp kim thép không gỉ mang lại độ trơ vượt trội chống lại chất lỏng xử lý axit và kiềm, thép carbon hỗ trợ các mạch tải áp suất cực cao, đồng thau phù hợp với các đường dây điều khiển khí nén và nước áp suất thấp, và hợp kim nhôm nhẹ phù hợp với mạng phân phối tự động hóa khí nén tải thấp.
3. Có thể tạo ra các biến thể phần cứng kết nối hình học phi tiêu chuẩn thông qua quy trình gia công CNC không?
Thiết bị gia công CNC đa trục đầy đủ hỗ trợ tùy chỉnh hoàn toàn tất cả các đặc điểm hình học cấu trúc bao gồm các kênh nhánh bù, đường dẫn dòng uốn cong tổng hợp nhiều góc, đế mặt bích lắp tích hợp và bố trí phân bổ lỗ bu lông không đối xứng. Các tệp bản vẽ kỹ thuật CAD kỹ thuật số được nhập trực tiếp vào hệ thống điều khiển máy công cụ để tạo ra các đường dẫn dao cắt tùy chỉnh mà không cần chế tạo khuôn đúc cố định tốn kém, hỗ trợ cả lô nguyên mẫu đơn khối lượng nhỏ và sản xuất hàng loạt quy mô lớn với thông số kỹ thuật phần cứng kết nối không chuẩn.
4. Tiêu chuẩn chứng nhận tiêu chuẩn hóa nào xác nhận chất lượng sản xuất phần cứng kết nối công nghiệp nhất quán?
Bốn khuôn khổ tuân thủ quốc tế cơ bản thiết lập các tiêu chuẩn kiểm soát chất lượng sản xuất phổ biến cho phần cứng công nghiệp gia công: ISO 9001 quản lý khả năng truy xuất nguồn gốc của hệ thống quản lý chất lượng sản xuất tổng thể, IATF 16949 thực thi các quy tắc dung sai chính xác nâng cao cho các bộ phận mạch chất lỏng trong lĩnh vực ô tô, ISO 14001 quy định quy trình xử lý nguyên liệu thô và hoàn thiện bề mặt tuân thủ môi trường, và ISO 45001 xác định các giao thức an toàn lao động được tiêu chuẩn hóa tại xưởng cho hoạt động kiểm tra áp suất bộ phận và gia công CNC.
5. Những bước bảo trì nào giúp loại bỏ hiện tượng rò rỉ vi mô dai dẳng tại các điểm nối kết nối đường ống có ren?
Giảm áp hoàn toàn cho mạch đường ống mục tiêu trước khi tháo rời, loại bỏ tất cả các băng PTFE còn sót lại và các miếng đệm kín đàn hồi đã xuống cấp khỏi các bề mặt ren giao nhau, lau sạch các đỉnh và rãnh ren khỏi cặn chất lỏng tích tụ và các hạt ăn mòn bề mặt bằng vải dung môi trung tính, dán các lớp băng keo PTFE đồng nhất mới theo các quy tắc hướng bọc được tiêu chuẩn hóa và siết chặt lại các mối nối ren theo các giá trị mô-men xoắn đã hiệu chỉnh được quy định trong bảng dữ liệu kỹ thuật kỹ thuật để tạo ra các mặt phẳng tiếp xúc bịt kín phần cứng không tạo ra khe hở không đồng đều.
6. Tại sao việc hoàn thiện bề mặt lỗ khoan bên trong nhẵn lại làm giảm tải trọng vận hành hệ thống đường ống trong thời gian dài?
Bề mặt kênh bên trong gồ ghề không bằng phẳng tạo ra các vùng nhiễu loạn dòng chất lỏng cục bộ làm tăng độ sụt áp tổng thể của mạch, buộc thiết bị bơm và nén phải hoạt động ở mức tiêu thụ điện năng cao để duy trì áp suất phân phối đường ống mục tiêu. Hình học lỗ khoan bên trong nhẵn liên tục được gia công chính xác giúp loại bỏ các điểm tạo nhiễu loạn, ổn định tốc độ dòng chất lỏng và giảm mức tiêu thụ năng lượng cơ bản cần thiết để lưu thông môi trường chất lỏng hoặc khí thông qua bố trí mạng lưới đường ống công nghiệp hoàn chỉnh trong các chu kỳ sản xuất liên tục kéo dài.
Để được tư vấn về kích thước phần cứng kết nối được gia công bằng máy CNC tùy chỉnh, hướng dẫn phù hợp với cấp độ vật liệu và hỗ trợ thông số kỹ thuật bố trí đường ống phù hợp với các yêu cầu riêng của dự án truyền chất lỏng công nghiệp,liên hệ với chúng tôigửi đầy đủ các tệp bản vẽ kỹ thuật và dữ liệu thông số môi trường vận hành của cơ sở để xem xét thông số kỹ thuật được nhắm mục tiêu.
Liên hệ với chúng tôi để được hỗ trợ kỹ thuật
